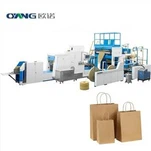
At spare arbejdskraft er en af hovedårsagerne til, at producenter af papiremballage investerer i automatisering. Moderne produktionslinjer kan erstatte mange gentagne manuelle opgaver, herunder papirfremføring, foldning, limning, poseformning, bundforsegling, tælling og stabling. Det præcise resultat afhænger dog af posens design, produktionshastigheden, fabrikslayout, arbejdstimer og antallet af operatører, der er tildelt eksisterende processer.
I mange typiske produktionsmiljøer kan fuldautomatiske papirposemaskiner reducere direkte produktionsarbejde med ca. 40 % til 70 % sammenlignet med semi-automatiske eller manuelle papirposearbejdsgange. Traditionelle produktionslinjer, der tidligere krævede seks til 12 arbejdere, kan betjenes af to til fire personer, når de er automatiseret. ENFuldautomatisk papirposemaskineeintegrerer fodring, formning, forsegling og optælling i én kontinuerlig proces, som er den primære drivkraft for disse arbejdsreduktioner. Maskinen eliminerer ikke alle arbejdskrav, men den ændrer arbejdet fra gentagen bearbejdning til overvågning, kvalitetskontrol, materialeforberedelse og vedligeholdelse.
Den mest præcise måde at vurdere arbejdsbesparelser på er ikke kun at tælle antallet af personer, der står ved siden af maskiner. Fabrikker bør sammenligne den samlede arbejdstid pr. 1.000 kvalificerede poser før og efter automatisering.
Hvilke opgaver kan en fuldautomatisk papirposemaskine erstatte?
Manuel og semi-automatisk papirposeproduktion involverer ofte flere separate opgaver. Arbejdere skal muligvis fremføre papir eller ruller, justere materialer, lim, folde papir, forme poser, lukke bunde, fastgøre håndtag, inventere færdige poser og overføre bundter til poser.
Fuldt automatiserede papirposepakkere kombinerer disse trin i en forbundet arbejdsgang. Afhængigt af konfigurationen kan det udføres automatisk:
- Papirruller udrullet;
- Web guidning, spændingskontrol;
- Trykning og overfladebehandling;
- Påføring af klæbemiddel;
- Rørformning;
- Skæring og dimensionering;
- åben-bund fold;
- Bund limet og presset;
- håndtagsindsættelse eller håndtagsfastgørelse;
- optælling og stak af stofposer;
- Fejlsøgning og produktionsovervågning.
Jo flere processer på en linje, jo mere sandsynligt er det, at direkte arbejdskraft vil blive reduceret. Maskiner, der kun danner papirrør, sparer mindre arbejdstid end hele produktionslinjen, der producerer håndtag, forsegler, tæller poser og klargør dem. ENFuldautomatisk papirposemaskinemed integreret håndtagsfastgørelses- og stablingssystemer giver større arbejdsbesparelser end en grundlæggende-rørdannende enhed.
Typiske arbejdskrav før og efter automatisering
Kravene til arbejdsstyrken varierer meget, men det følgende eksempel illustrerer en fælles forskel.
Manuel eller semi-automatisk produktion
Semi-automatiske papirposeværksteder kan kræve:
- Forbered papirlevering 1-2 personer;
- 1 Tryknings- og maleroperatør;
- Foldning og limning af 2-3 personer;
- bunden danner 1-2 personer;
- 1 person til at håndtere tilknytning;
- En eller to arbejdere tæller, binder og overfører produktet.
Ifølge fabriksordningen kan hvert skift have seks til 12 direkte arbejdere. Hvis produktionslinjen kører to eller tre skift om dagen, vil det samlede antal bemandinger være højere.
Automatisering
Moderne automatiserede produktionslinjer kan kræve:
- 1 værtsoperatør;
- 1 person til at forberede materialer eller skifte ruller;
- 1 kvalitetskontrolpakker;
- En vedligeholdelsestekniker deler flere maskiner.
I nogle tilfælde kan en uddannet operatør overvåge hovedproduktionsprocessen, mens en anden arbejder er ansvarlig for klargøring af råvarer og emballering af færdige poser. Hvis produktion, optælling og bundtning kombineres, kan den direkte arbejdskraftefterspørgsel blive yderligere reduceret.
Det betyder, at den faktiske arbejdsbesparelse normalt er tre til otte arbejdere pr. skift, afhængigt af processens start. Effekten er mere udtalt, når fabrikken masseproducerer-eller kører flere skift.
Hvor meget arbejde kan spares?
De menneskelige omkostningsbesparelser bør beregnes i form af arbejdstimer, ikke kun hoveder.
I en produktionslinje krævede et skift f.eks. otte medarbejdere. Automatisering kræver tre arbejdere på samme produktionslinje.
Direkte reduktion af arbejdsstyrken er:
8 − 3=5 arbejdere pr. skift
Det procentvise fald er:
5 ÷ 8 × 100% = 62.5%
Hvis hver arbejder arbejdede otte timer, bruger den gamle proces:
8 x 8=64 timer pr. skift
Automatiseret procesbrug:
3 x 8=24 timer pr. skift
Omkostningsbesparelserne er:
64-24=40 timer pr. skift
Hvis linjen kører i 26 dage om måneden, vil den månedlige besparelse være:
40 × 26=1.040 arbejdstimer
Denne beregning inkluderer ikke overarbejde, rekrutteringsomkostninger, uddannelse, medarbejderomsætning, fordele på arbejdspladsen eller administrative omkostninger ved at føre tilsyn med større produktionshold. Når først disse faktorer er taget i betragtning, kan automatisering medføre yderligere økonomiske fordele ud over direkte lønninger.
Beregningerne bør dog også omfatte de nye omkostninger til automatisering. Disse kan omfatte:
- Forebyggende vedligeholdelse;
- Elektricitet;
- Teknisk uddannelse;
- Reservedele;
- Software- eller kontrolsystemsupport;
- Periodisk udskiftning af værktøj;
- Der er flere teknikere.
Den endelige business case bør sammenligne de samlede omkostninger ved den gamle produktionsmetode med de samlede omkostninger for den automatiserede produktionslinje. Ved vurdering af enFuldautomatisk papirposemaskine, bør købere inkludere alle disse omkostningsfaktorer sammen med de forventede arbejdsbesparelser.

Arbejdsbesparelser afhænger af taskens type
Ikke alle papirposer sparer den samme mængde arbejde. Støverens struktur har direkte indflydelse på, hvor meget manuel betjening kan elimineres.
Flade papirsposer
Flade poser uden håndtag er normalt de nemmeste at automatisere. Den kontinuerlige rullende fremføringsproces kan formes, limes, skæres og stables ved høj hastighed. Disse produkter minimerer normalt direkte arbejdskraft.
Firkantede-papirposer på bunden
Fladbundstasker kræver ekstra foldning og bundformende bevægelse. Automatisering kan stadig reducere arbejdsstyrken betydeligt, men produktionslinjer kan kræve mere opmærksomhed på opsætning og kvalitetskontrol.
Papirposer med håndtag
Håndtasker kræver normalt ekstra håndværk. Håndtaget kan være præfabrikeret, snoet, fladt, udstanset eller fastgjort til en separat limning. Maskiner kan gøre dette automatisk, men produktionslinjer kan stadig kræve, at arbejdere inspicerer placeringen og bindingsstyrken af håndtagene.
Som et resultat kan brugerdefinerede indkøbsposer spare mindre arbejdskraft end standardiserede mad- eller takeaway-poser.
Store eller kraftige plastikposer
Store poser kræver mere materialehåndtering, stærkere bindingskontrol og omhyggelig stabling. Selvom formningsprocessen er automatiseret, kan arbejderne blive bedt om at udføre pakning, stabling og kvalitetskontrol.
Vil automatisering reducere eller ændre job?
Automatisering eliminerer normalt gentagne manuelle opgaver mere end menneskelige behov. Arbejdsprofilen er ændret.
I stedet for at bruge det meste af deres tid på at folde, lime og tælle poser, kan medarbejderne fokusere på:
- Papir papirruller;
- Kontroller papirjusteringen;
- overvågning af klæbende viskositet;
- Justering af maskinindstillinger
- Tjek størrelse og bundstyrke;
- Fjernelse af defekte produkter
- Udfør daglig rengøring;
- Afslutning af forebyggende vedligeholdelse;
- Registrer produktionsdata.
Dette kræver færre medarbejdere, men de resterende medarbejdere kræver generelt bedre tekniske færdigheder. Fabrikker kan reducere det samlede antal arbejdstimer og samtidig øge vigtigheden af operatørtræning.
Forskning foretaget af Organisation for Economic Co-Operation and Development har også fremhævet, at automatisering har en tendens til at påvirke specifikke opgaver på jobbet i stedet for at eliminere alt karriererelaterede-ansvar. Denne sondring er vigtig ved planlægning af ændringer i arbejdsstyrken [1].
Effekter af produktionshastighed på arbejdseffektivitet
Hurtigere sparer ikke automatisk mere arbejdskraft. En langsom maskine kan kræve en operatør, mens en hurtig maskine kan kræve to eller tre personer til at styre logistik, kvalitetskontrol og pakning.
Et bedre mål er arbejdsproduktivitet:
Produktivitet=÷ Samlet direkte arbejdstimer produceret i kvalificerede poser
For eksempel:
(a) Det gamle system: 100.000 kvalificerede sække er lig med 64 timer=1.562 sække timer;
Automatisering: 100.000 kvalificerede poser 24 timer=4, 167 poser timer.
I dette eksempel stiger produktiviteten med mere end 160 %, selvom antallet af kvalificerede poser forbliver det samme.
ISO 22400 giver en ramme for måling af produktionsydelse gennem indikatorer som kvantitet, kvalitetsrate, tilgængelighed af udstyr og overordnet udstyrseffektivitet. Disse indikatorer kan hjælpe fabrikken med at måle, om arbejdsbesparelser har ført til reelle driftsforbedringer.
Skjulte lønomkostninger, som automatisering kan reducere
De mest åbenlyse besparelser er færre maskinoperatører, men automatisering kan også reducere indirekte arbejdskraft.
Lavere krav til materialehåndtering
Automatiske rullefremførings- og opsamlingssystemer reducerer behovet for manuelt at flytte papir og færdige poser mellem arbejdsstationer.
Mindre omarbejde
Konsekvent foldning, limning og skæring kan reducere antallet af poser, der kræver manuel korrektion. Færre fejl betyder, at færre arbejdere er nødvendige for at sortere og vende tilbage til arbejdet.
Reduktion af optælling og bundtningsarbejde
Et automatiseret tællesystem kan producere en ensartet mængde partier. Dette reducerer dobbeltarbejde i forbindelse med manuel optælling.
Færre vagtledere
Når en integreret linje erstatter flere afbrudte arbejdsstationer, kan fabrikkerne have brug for færre folk til at koordinere produktionen.
Reduktion af træningsbyrden ved gentagne operationer
Manuelt arbejde kræver ofte, at fabrikkerne omskoler nye arbejdere på grund af høj omsætning. Automatisering eliminerer ikke uddannelse, men overfører den til et lille antal dygtige operatører.
Hvilken arbejdskraft har en fabrik stadig brug for?
Den normale drift af papirposeproduktionslinjen kan ikke adskilles fra folks deltagelse. Før du køber en fuldautomatisk papirposemaskine, bør fabrikkerne bestemme, hvilken arbejdskraft der er behov for.
Typiske løbende krav omfatter:
- Uddannede produktionsoperatører;
- Tekniker bekendt med elektromekaniske systemer;
- kvalitetsinspektør;
- Materiale forberedende arbejdere;
- Færdigvare emballage; stabler arbejdstagere;
- Ansvarlig for produktionsplanlægning.
- Antallet af arbejdere kan reduceres markant, men de resterende teams skulle kunne klare papirbrud, limproblemer, sensorfejl, størrelsesændringer og kvalitetsafvigelser.
Sikkerhed er også vigtig. ISO 13849-1 omhandler sikkerhedsrelaterede aspekter af maskinkontrolsystemer, herunder nødstop, beskyttelsesanordninger og kontrolpålidelighed. Fabrikker bør overveje sikkerhedstræning og maskinbeskyttelse som en del af automatiseringsinvesteringer, ikke valgfrie udgifter.
Hvordan man beregner den faktiske arbejdsbesparelse
Før du køber en fuldautomatisk papirposemaskine, skal du registrere følgende oplysninger fra eksisterende produktionsprocesser:
- Antal arbejdere pr. skift;
- Samlet arbejdstid pr. skift;
- Antal vagter pr. dag;
- Produktion af kvalificerede poser pr. skift;
- Antal arbejdere involveret i inspektioner og tilbagevenden til arbejde;
- Antal arbejdere involveret i optælling og emballering;
- Overarbejde og midlertidige lønomkostninger;
- Gennemsnitlig nedetid og omstillingstid;
- Månedlig produktion;
- Udgifter til kvalificeret arbejdskraft pr. 1.000 poser.
Resultaterne sammenlignes derefter med den forventede automatiserede proces.
En nyttig formel er:
Arbejdsbesparelse i procent=(gamle timer-nye timer) gamle timer x 100 %
For en mere fyldig analyse:
Samlede arbejdskraftfordele=direkte lønbesparelse + overtidsbesparelser + reduktion i omarbejdningsarbejde + reduktion i lastning og losning - stigning i kvalificeret arbejdskraft
Denne tilgang undgår urealistiske påstande. En maskine kan reducere antallet af direkte operatører med 60 %, men hvis pakke-, lager-, vedligeholdelses- og kvalitetskontrolpersonalet forbliver det samme, kan den samlede fabriksløn reduceres med kun 35 procent.
Konklusion:
Fuldt automatiserede papirposemaskiner reducerer typisk direkte arbejdskraft med ca. 40 % til 70 %, afhængigt af tidligere processer og maskinkonfigurationer. I et praktisk eksempel kan en produktionslinje, der kræver otte arbejdere før automatisering, kræve, at tre arbejdere arbejder efter installationen, hvilket sparer fem arbejdere eller omkring 62,5 procent af direkte skifteholdsarbejde. ENFuldautomatisk papirposemaskinemuliggør denne overgang ved at konsolidere flere manuelle stationer i en enkelt automatiseret arbejdsgang.
De største omkostningsbesparelser opnås normalt, når maskiner kombinerer papirfremføring, støbning, limning, bundforsegling, forarbejdning, tælling og stabling. Standardiserede poser giver også bedre resultater end produkter, der kan tilpasses meget med hyppige størrelsesændringer.
Pointen er, at automatisering ikke bare kan erstatte arbejdere. Det reducerer dobbeltarbejde, forbedrer sammenhængen og flytter arbejdskraft til maskinovervågning, kvalitetskontrol, vedligeholdelse og produktionsstyring. Fabrikker bør vurdere arbejdstimer pr. 1.000 støtteberettigede poser i stedet for udelukkende at stole på antallet af operatører, der står ved siden af maskiner.
For producenter af papirposer i store mængder kan fuldautomatiske papirposemaskiner spare meget-lang arbejdskraft. Det endelige resultat skal dog beregnes ud fra faktisk posetype, arbejdsplan, produktionshastighed, bemandingsmodel og emballagekrav.
Reference
[1] Organisationen for økonomisk samarbejde-og udvikling og udvikling, risici og beskæftigelsesudsigter for jobautomatisering i OECD-lande: Kunstig intelligens og arbejdsmarkedet.
[2] International Organization for Standardization, ISO 22400-2: Key Performance Indicators for Manufacturing Operations Management.
[3] International Organisation for Standardization (ISO), ISO 13849-1: Safety of Machinery-Safety Related Parts of Control Systems.
[4] Den Europæiske Union, Maskinforordning (EU) 2023/1230.
[5] Kryds-reference af offentligt tilgængelige specifikationer for papirposeproduktionsudstyr og arbejdsstyrkeplanlægningsdata, gennemgået i august 2026.